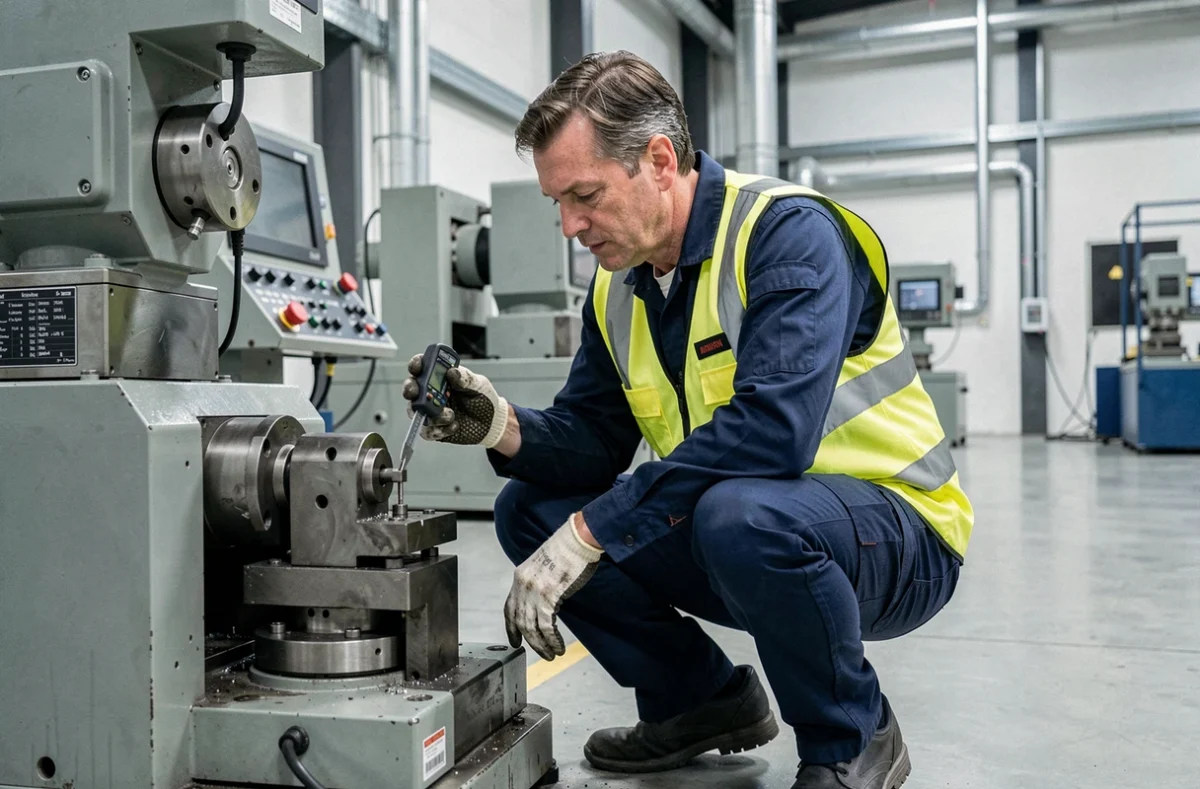
Les arrêts non planifiés coûtent plus cher que les pièces de rechange. En 2026, la maintenance industrielle se retrouve au croisement de trois pressions simultanées : des cadences de production qui ne tolèrent plus la moindre interruption, un cadre réglementaire européen qui s’élargit aux couches logicielles et connectées, et des équipes terrain dont les compétences doivent évoluer au même rythme que les outils numériques. Ce contexte redessine la manière dont les industriels pilotent la fiabilité de leurs équipements.
Cybersécurité OT et maintenance : le maillon réglementaire que les plans classiques ignorent
La plupart des guides de maintenance industrielle abordent la digitalisation sous l’angle des capteurs IoT ou de la GMAO. Ils passent à côté d’une contrainte devenue structurante : la sécurité des systèmes opérationnels (OT) fait désormais partie intégrante de la continuité de production.
La directive NIS2 impose aux sites industriels concernés un inventaire des actifs, une segmentation stricte entre réseaux IT et OT, ainsi qu’une gestion formalisée des correctifs. Concrètement, chaque mise à jour firmware d’un automate connecté relève de la maintenance, au même titre qu’un changement de roulement.
Le Cyber Resilience Act, dont les obligations de notification à l’ENISA sont entrées en vigueur le 11 septembre 2026, étend cette logique aux fabricants de produits comportant des éléments numériques. Capteurs IoT, logiciels de supervision, automates programmables : tout composant connecté utilisé dans la chaîne de maintenance doit faire l’objet d’un suivi de vulnérabilités. Un responsable maintenance qui suit l’actualité industrielle sur Airbuzz mesure à quel point ces exigences modifient le périmètre quotidien des interventions.
Le risque concret : une cyberattaque sur un système de supervision peut provoquer un arrêt de production aussi brutal qu’une panne mécanique. La différence, c’est que la reprise après un incident cyber prend souvent plusieurs jours, contre quelques heures pour un remplacement de pièce.
Maintenance prédictive en production : les limites organisationnelles avant la technologie
Déployer des algorithmes de maintenance prédictive sur des équipements industriels paraît séduisant. Les retours terrain divergent sur ce point. Plusieurs analyses sectorielles montrent que l’obstacle principal n’est pas technologique mais organisationnel.
Qualité des données et connectivité machines
Avant d’entraîner un modèle d’IA, il faut des données fiables. Sur un parc hétérogène (machines anciennes sans capteurs natifs, protocoles de communication différents), la collecte est fragmentaire. La connectivité des machines conditionne la viabilité de tout projet prédictif.
Certains sites industriels investissent dans des capteurs IoT additionnels sans vérifier que leur réseau supporte le volume de données généré. Le résultat : des alertes incohérentes, des faux positifs qui érodent la confiance des techniciens, et un retour progressif aux rondes manuelles.
Compétences terrain et adoption
Un technicien de maintenance formé au préventif classique ne devient pas analyste de données en quelques semaines. Les retours de terrain indiquent que les projets prédictifs qui fonctionnent partagent un trait commun : ils ont associé les équipes dès la phase de cadrage, pas seulement lors du déploiement.
- Vérifier la connectivité et la compatibilité des protocoles machine avant tout achat de capteurs
- Auditer la qualité des données historiques disponibles dans la GMAO existante
- Former les techniciens à interpréter les alertes prédictives, pas uniquement aux recevoir
- Définir un seuil de confiance minimum avant de déclencher une intervention automatisée
Sans ces prérequis, la maintenance prédictive reste un investissement sans retour mesurable.
Gestion des pièces de rechange et coûts d’arrêt : arbitrer sans sur-stocker
La gestion des pièces détachées concentre une tension permanente entre deux risques : stocker trop (capital immobilisé, obsolescence) ou stocker trop peu (arrêt de production prolongé en attente d’une pièce critique).
Les outils de GMAO récents permettent de croiser les historiques d’interventions avec les délais d’approvisionnement fournisseurs. L’objectif est de calculer un stock de sécurité par référence critique, basé sur la fréquence réelle des pannes et non sur une estimation forfaitaire.
En revanche, les données disponibles ne permettent pas toujours de distinguer les pannes liées à l’usure normale de celles provoquées par un défaut de process en amont. Un diagnostic de cause racine fiable réduit davantage les coûts qu’un algorithme de réapprovisionnement.
Prioriser les équipements par criticité de production
Tous les équipements ne méritent pas le même niveau de maintenance. Un compresseur alimentant une ligne d’assemblage unique n’a pas le même poids qu’un convoyeur redondant. La classification par criticité permet de concentrer les interventions préventives et le stock de pièces sur les machines dont l’arrêt stoppe réellement la production.
- Classe A : arrêt immédiat de la production, pas de redondance, stock de pièces critiques obligatoire
- Classe B : dégradation progressive, solution de contournement temporaire possible
- Classe C : impact limité, maintenance corrective acceptable
Cette hiérarchisation évite de disperser les budgets de maintenance sur des interventions à faible impact tout en protégeant les postes où une panne coûte le plus cher.
Digitalisation de la maintenance : ce que la GMAO ne résout pas seule
Installer un logiciel de GMAO ne transforme pas une organisation. L’outil structure les ordres de travail, centralise les historiques et facilite la planification des interventions préventives. Ce qu’il ne fait pas : résoudre les problèmes de communication entre production et maintenance, ni compenser un manque de fiabilité dans la saisie terrain.
La digitalisation fonctionne quand les techniciens renseignent effectivement les données après chaque intervention. Si la saisie est perçue comme une charge administrative sans retour visible, les bases se dégradent en quelques mois. Les responsables maintenance qui obtiennent une adoption durable partagent les indicateurs de performance issus de la GMAO avec les équipes : taux de disponibilité, temps moyen de réparation, évolution des coûts par équipement.
La fiabilité des équipements industriels en 2026 dépend moins de la sophistication technologique que de la rigueur avec laquelle les fondamentaux sont appliqués. Une classification de criticité claire, des données de terrain réellement saisies, une veille réglementaire sur les obligations cyber : ces trois piliers déterminent si la maintenance reste un centre de coûts ou devient un levier de performance de production.